Produk

Produk

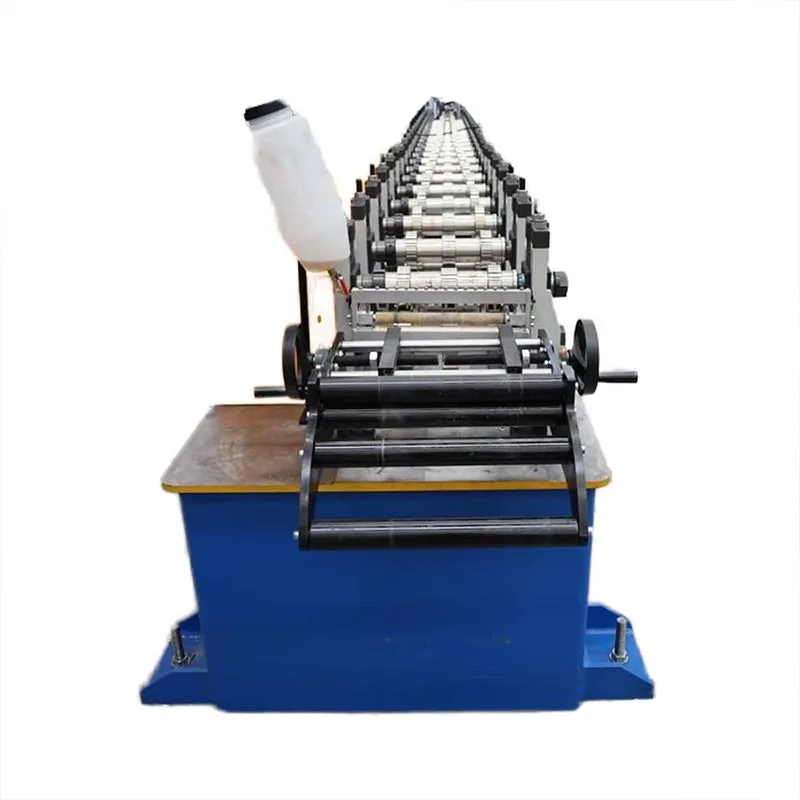
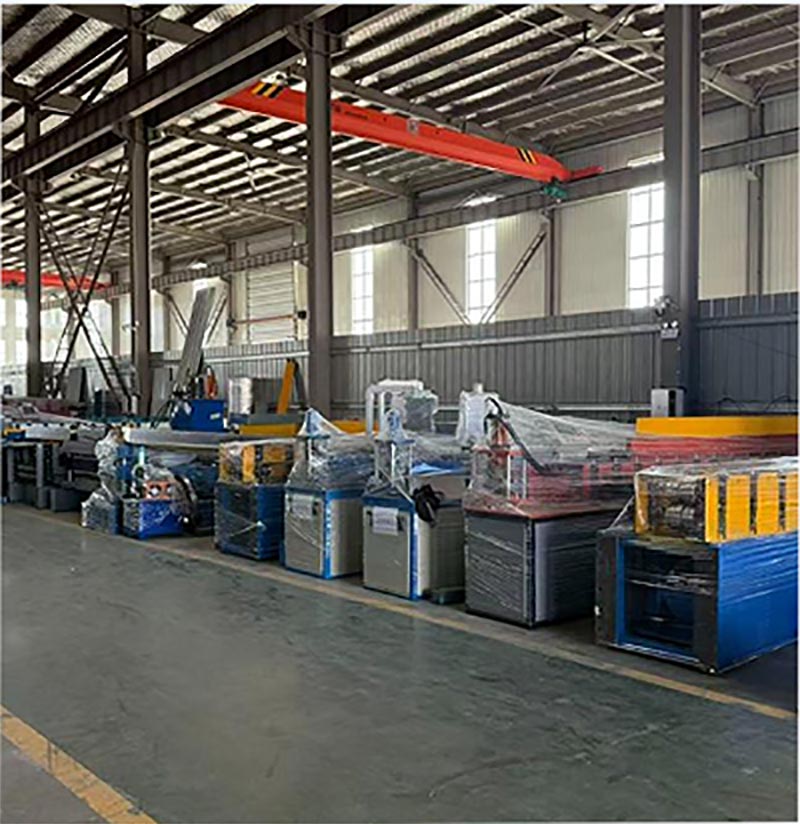
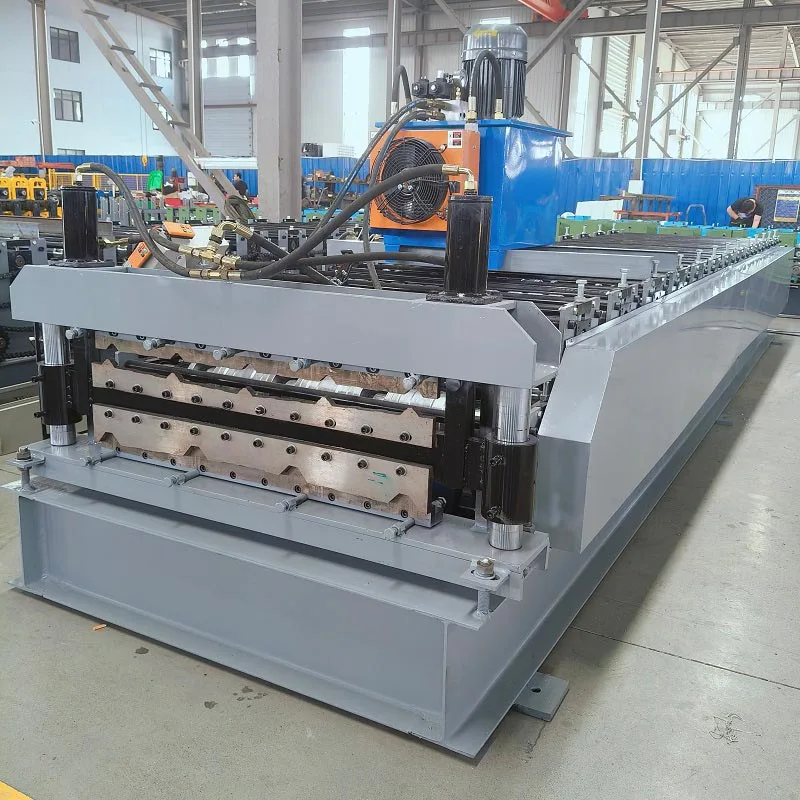
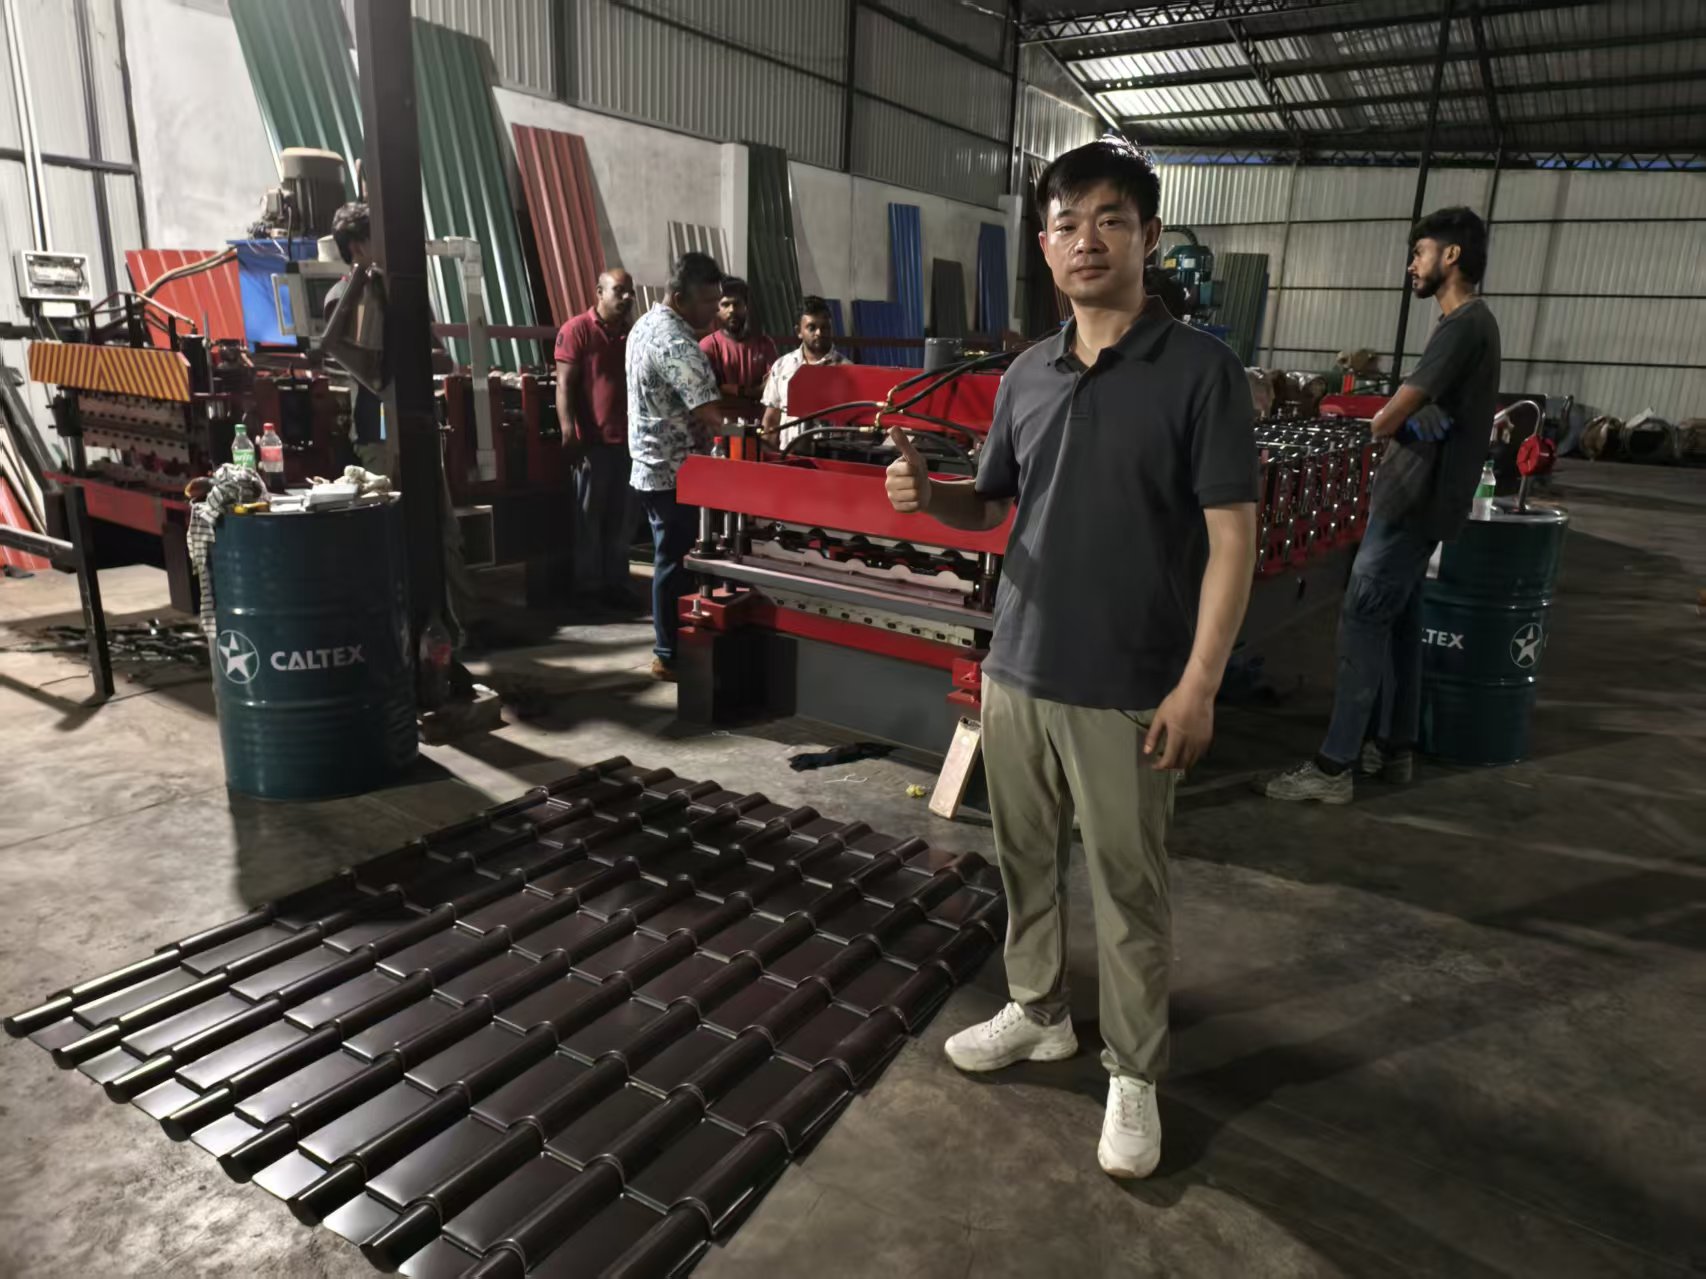
Mesin Pembentukan Roll Roll Box Gear Box yang Didorong Kotak
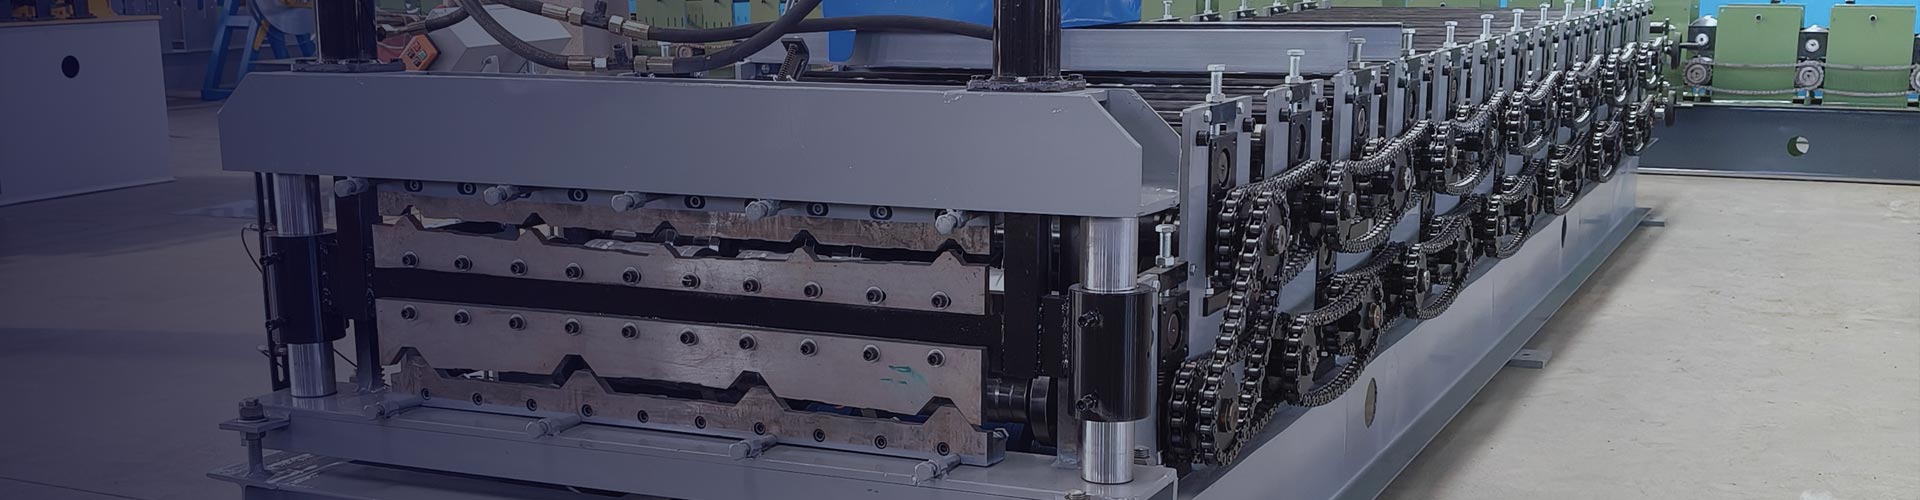
  • Mesin Pembentukan Roll Roll Box Gear Box yang Didorong KotakMesin Pembentukan Roll Roll Box Gear Box yang Didorong Kotak
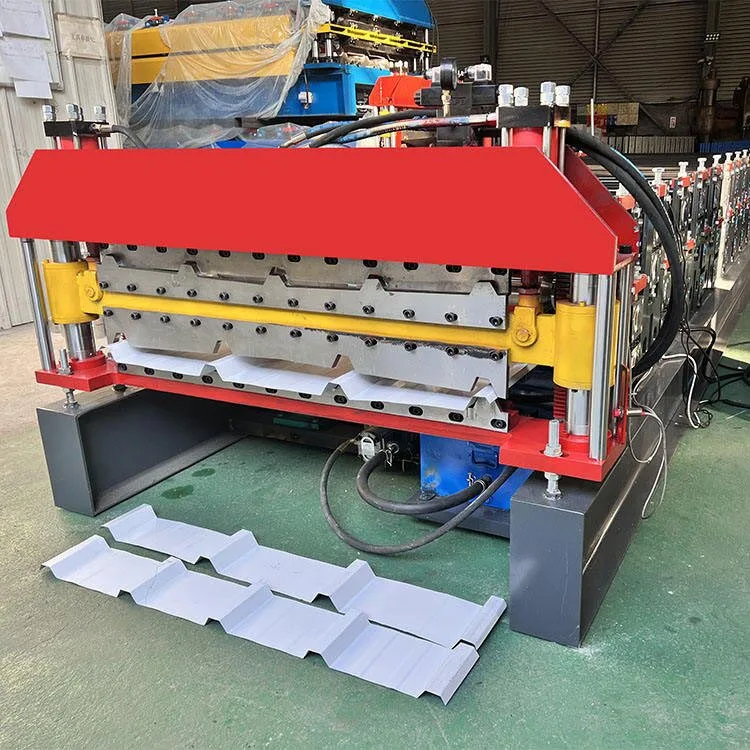
  • Mesin Pembentukan Roll Roll Box Gear Box yang Didorong KotakMesin Pembentukan Roll Roll Box Gear Box yang Didorong Kotak
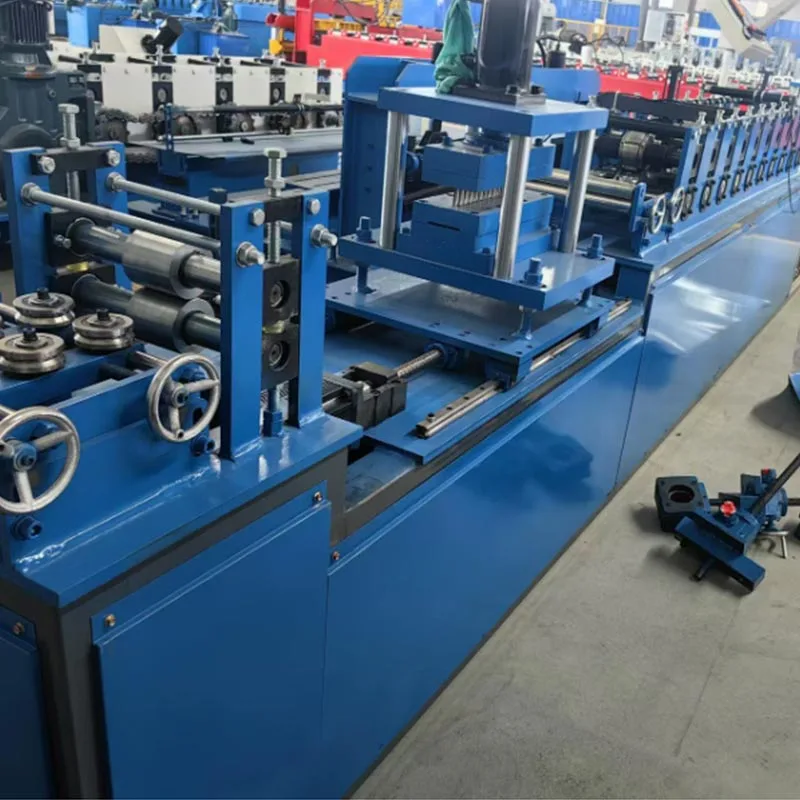
  • Mesin Pembentukan Roll Roll Box Gear Box yang Didorong KotakMesin Pembentukan Roll Roll Box Gear Box yang Didorong Kotak
  • Mesin Pembentukan Roll Roll Box Gear Box yang Didorong KotakMesin Pembentukan Roll Roll Box Gear Box yang Didorong Kotak

Mesin Pembentukan Roll Roll Box Gear Box yang Didorong Kotak

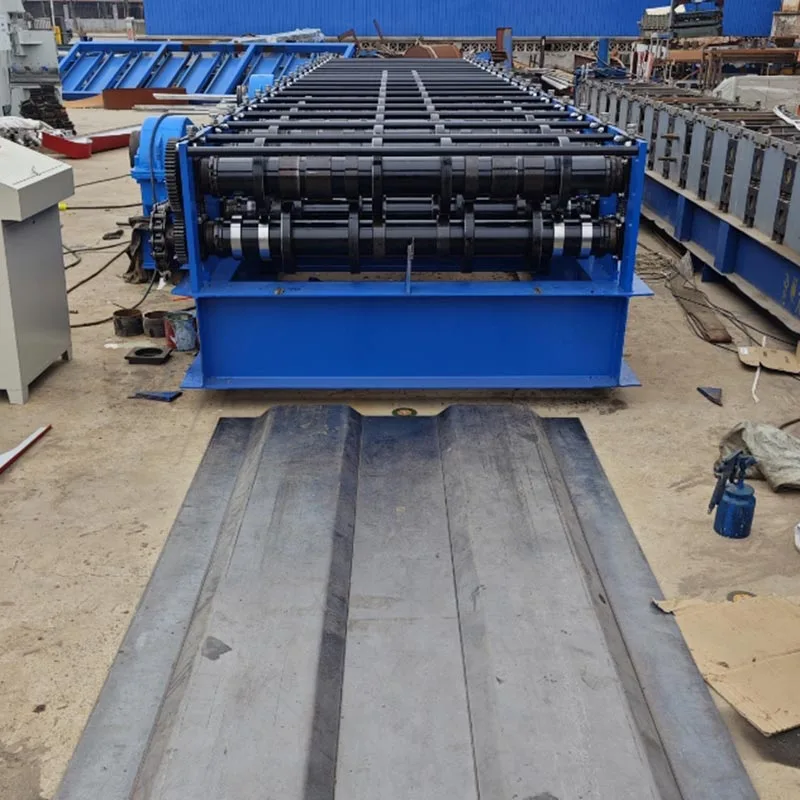
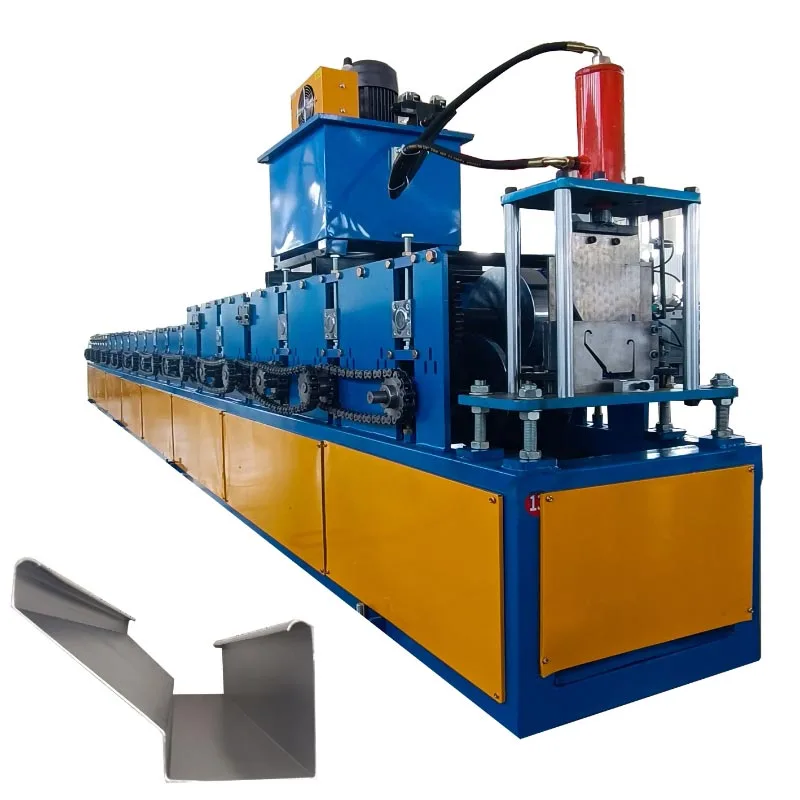
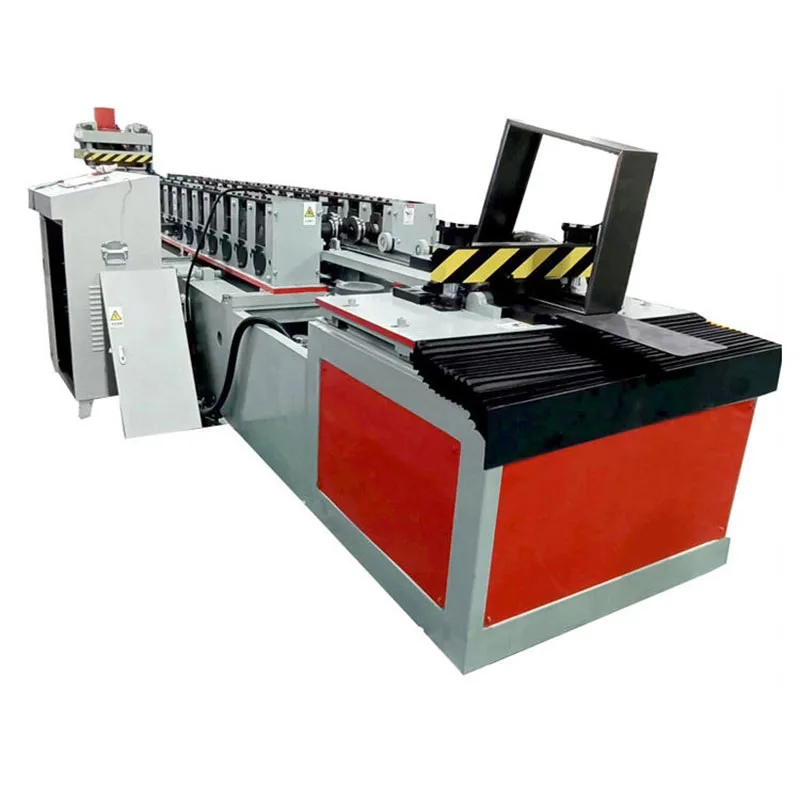
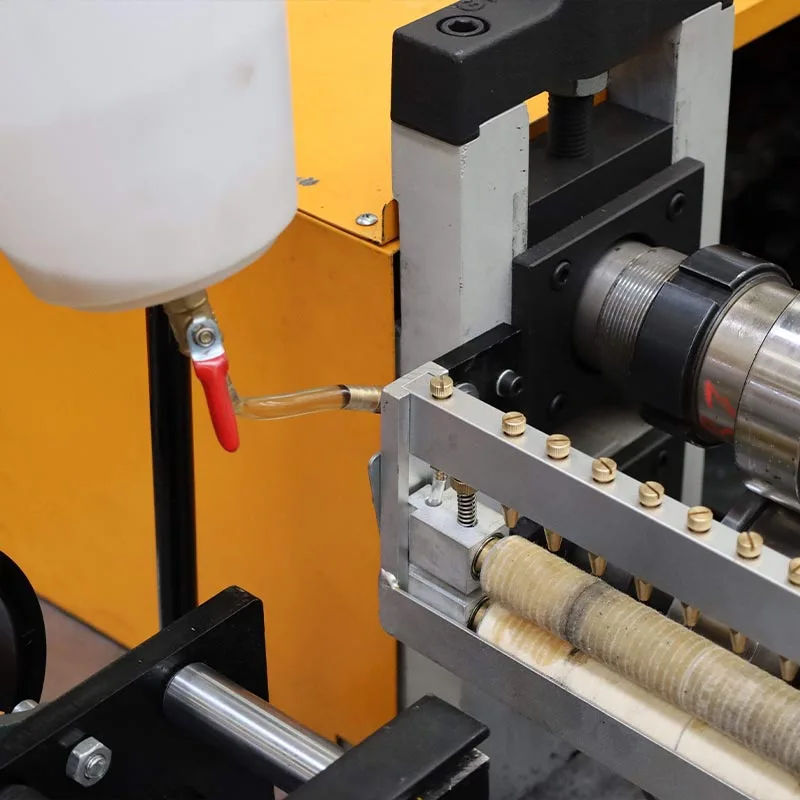
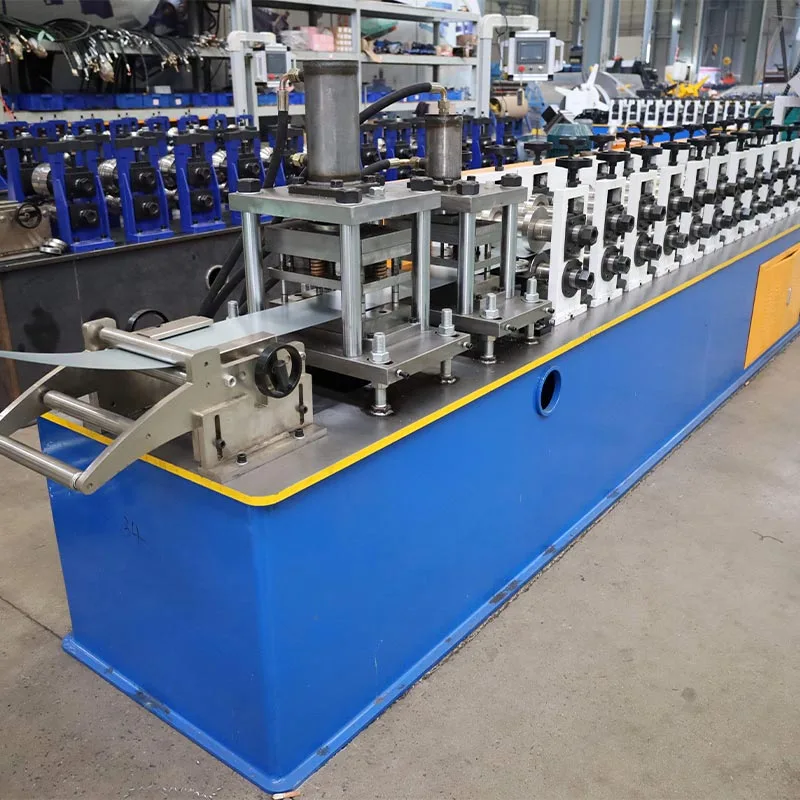
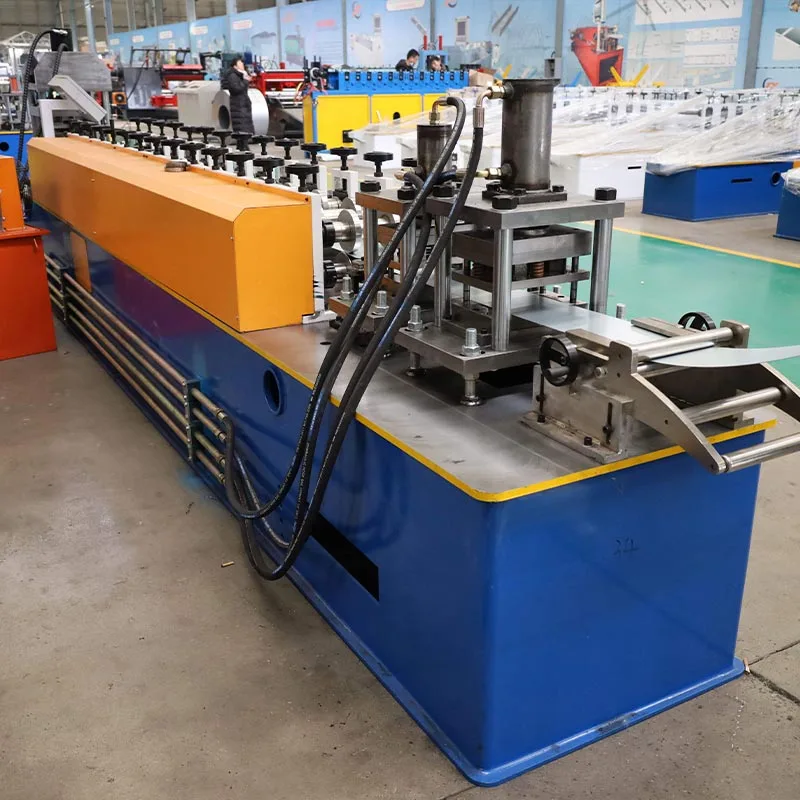
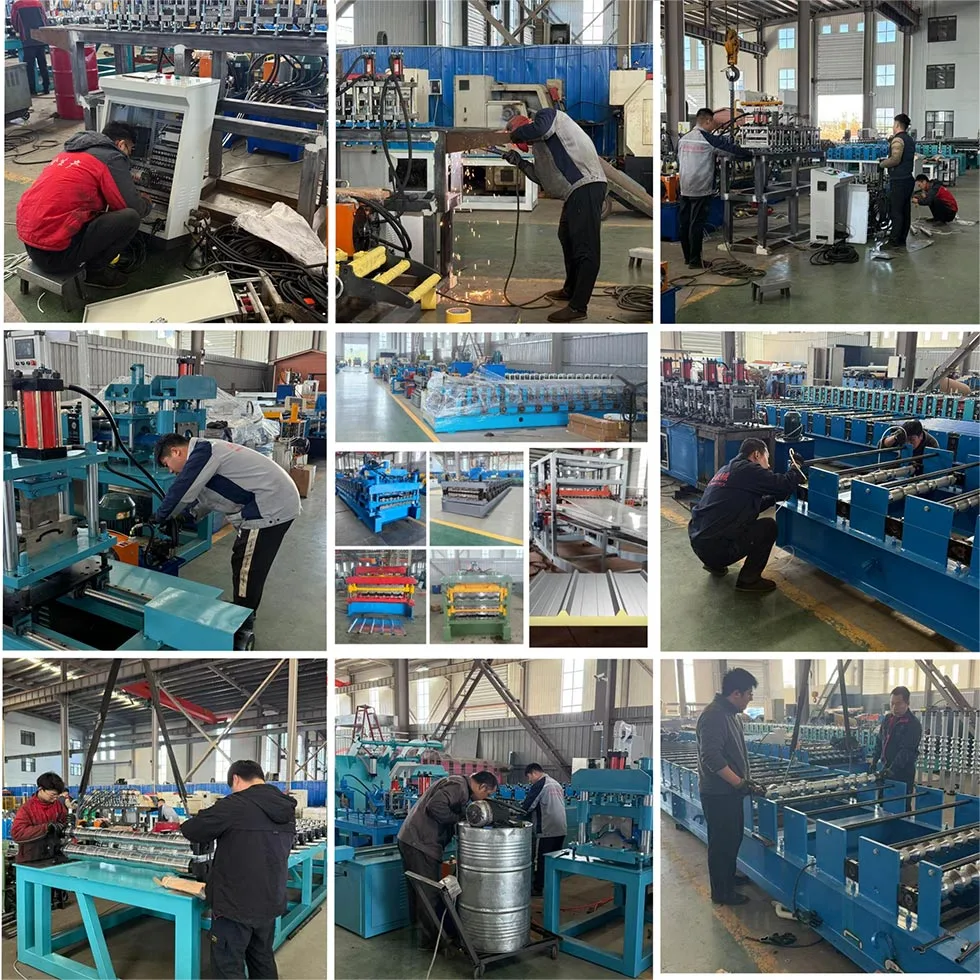
Mesin pembentukan roll keluli yang didorong oleh kotak gear yang dihasilkan oleh Parfu International Trading Co., Ltd. adalah mesin perindustrian yang kuat. Ia digunakan dalam industri pembinaan. Mesin ini memproses gegelung keluli mentah. Ia menghasilkan bahagian pembinaan yang tepat. Bahagian ini dipanggil kancing keluli, trek, dan saluran.

Mereka membentuk kerangka, atau "tulang naga," bangunan moden. Kotak gear ini digerakkan oleh mesin pembentukan roll roll pembinaan. Ia menggantikan kerja yang perlahan, manual dengan pengeluaran cepat dan automatik.

Nama "kotak gear" berasal dari sistem pemacu terasnya. Sistem ini menggunakan gear keras untuk memberikan kekuatan yang besar, ketahanan, dan operasi lancar. Mesin bingkai keluli kotak gear ini boleh berjalan untuk jangka masa yang panjang di bawah beban berat. Mereka adalah kerja pembuatan kerangka keluli cahaya (LGS).

Bagaimana ia berfungsi?

Mesin pembentukan roll keluli yang didorong kotak gear adalah sistem pembentukan roll. Ia membentuk langkah demi langkah logam secara berterusan, automatik proses. Sistem ini mengubah bahan mentah menjadi bingkai siap tanpa henti.

A. Uncoiler / Decoiler

Ini adalah titik permulaan. Decoiler tugas berat memegang gegelung besar keluli. Dengan lancar melepaskan gegelung dan memakannya ke dalam mesin. Ramai decoilers mempunyai brek bermotor. Ini memastikan ketegangan yang konsisten suapan. Ia menghalang gegelung daripada membongkar tanpa kawalan.

B. Unit Panduan & Penyebaran Panduan Dalam Feed

Bahagian ini membimbing jalur ke dalam mesin dan meratakan lengkung awalnya. Lengkung ini mesti dikeluarkan sehingga Produk akhir adalah lurus dan dimensi tepat.

C. Stesen Rolling Mill / Forming

Ini adalah jantung mesin. Ia terdiri daripada satu siri aci rolling berpasangan. Pada aci ini, direka khas Membentuk penggelek (atau mati) dipasang.

Pembentukan Progresif: Jalur keluli melewati setiap sepasang penggelek. Setiap stesen melakukan sedikit, tambahan Bend. Beberapa stesen pertama mungkin mula melipat tepi. Stesen berikutnya secara beransur -ansur melipat logam ke dalam C-bentuk, bentuk U, atau profil lain yang kompleks.

Pemacu kotak gear: Setiap pasangan aci di stesen pembentukan disambungkan ke aci pemacu pusat. Sambungan ini adalah Dibuat melalui kotak gear yang mantap. Gear mengunci semua penggelek ke dalam penyegerakan yang sempurna. Ini menghilangkan slippage, menjamin produk yang konsisten dan berkualiti tinggi.

D. Menumbuk dan Unit Notching

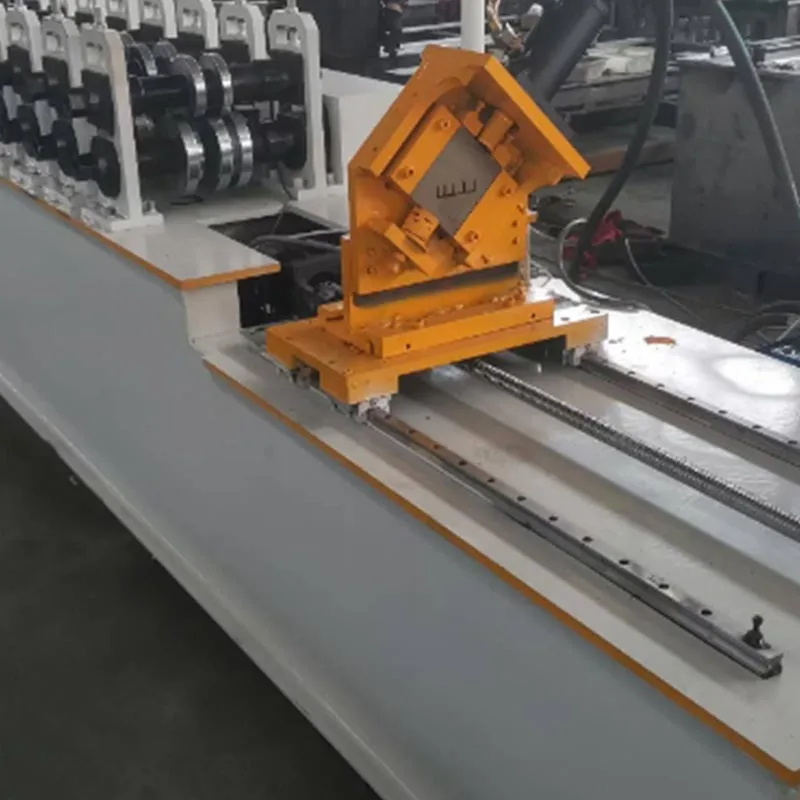
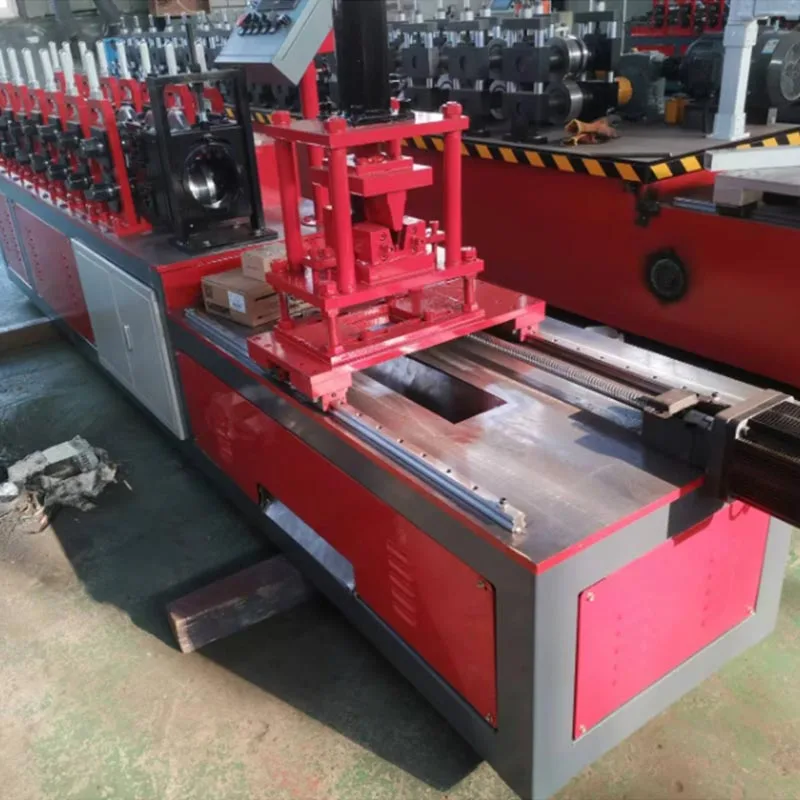
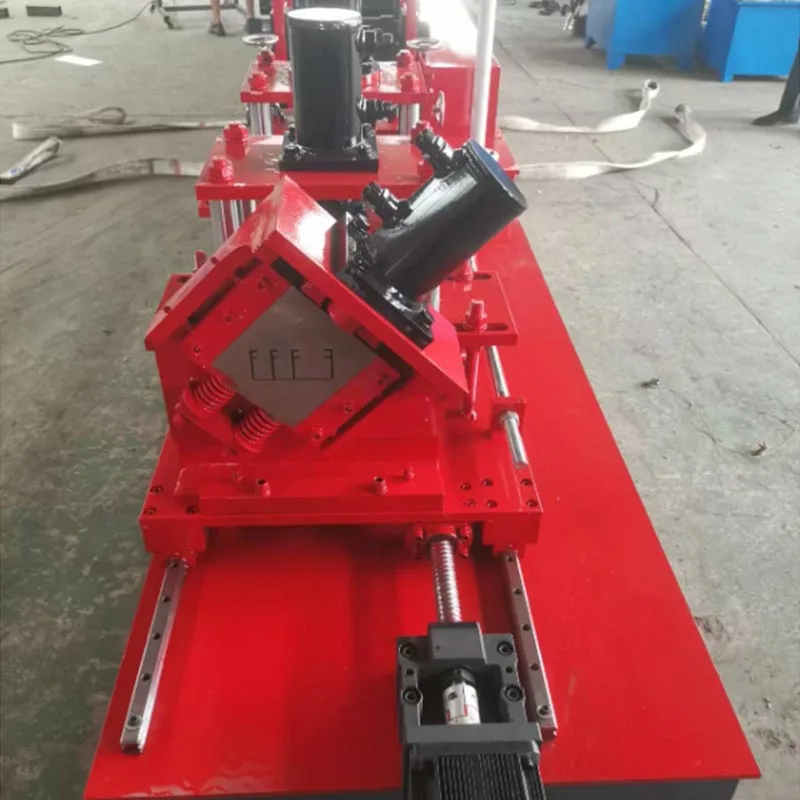
Mesin pembentukan roll keluli yang didorong oleh kotak gear ini sering termasuk stesen menumbuk bersepadu. Ia menggunakan hidraulik atau didorong servo Pukulan untuk membuat lubang di web stud. Ini menambah fungsi kritikal di luar pembentukan asas. Lubang -lubang ini adalah untuk Pendawaian elektrik, paip paip, dan saluran mekanikal. Unit Notching dapat memotong bahagian di hujung kancing. Ini membolehkan sambungan lebih mudah ke trek atau komponen lain.

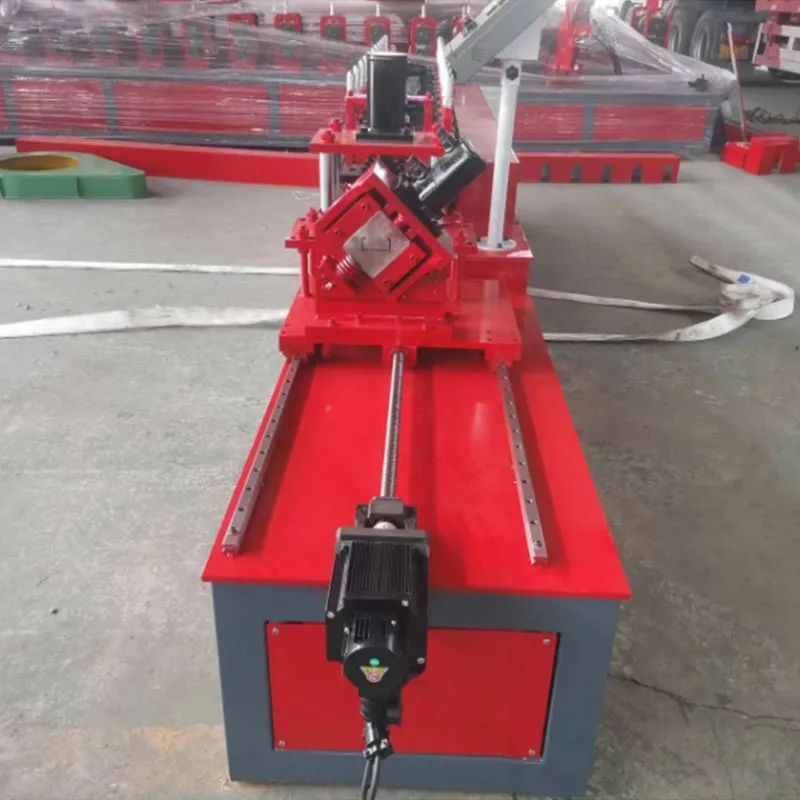
E. Sistem pemotongan

Setelah terbentuk sepenuhnya, keluli dipotong hingga panjang. Ini dilakukan menggunakan salah satu daripada dua sistem utama:

Flying Cut-Off: Ini adalah sistem berkelajuan tinggi. Unit pemotongan bergerak serentak dengan profil bergerak semasa potong. Ia kemudian kembali ke kedudukan permulaannya. Ini membolehkan pengeluaran berterusan tanpa berhenti. Ia sesuai untuk output volum tinggi.

Cut-off statik: Mesin berhenti sebentar untuk setiap potongan. Ricih hidraulik atau melihat profil yang bersih. Itu Penyelesaian yang lebih mudah dan teguh yang sedikit lebih perlahan.

F. Sistem Kawalan (PLC & HMI)

Pengawal logik yang boleh diprogramkan (PLC) adalah otak mesin. Pengendali menggunakan antara muka mesin manusia (HMI) skrin sentuh untuk mengawal segala -galanya. Parameter input pengendali seperti:

Jenis Profil (mis., Stud, trek) 、 Panjang yang dikehendaki 、 Kuantiti 、 menumbuk corak dan jarak

PLC melaksanakan arahan ini dengan ketepatan yang tinggi. Ia menguruskan decoiler, penggelek, pukulan, dan pemotong.

G. Jadual keluar / meja keluar

Pada peringkat akhir, kepingan-kepingan yang dipotong-ke-panjang disampaikan dari mesin. Mereka kemudian disusun dengan kemas, siap untuk bundling dan pengangkutan.

Parameter dan spesifikasi konvensional

Spesifikasi penting untuk dipertimbangkan:

Ketebalan bahan (tolok): ia mentakrifkan keupayaan mesin dengan julat ketebalan keluli yang serasi dengan, biasanya 0.4mm hingga 2.0mm (meliputi kira-kira 25 hingga 12-gauge).

Lebar Bahan: Parameter ini menetapkan had untuk bebibir stud terdalam. Sebagai contoh, stud 150mm memerlukan a Gegelung kira -kira 300mm lebar.

Membentuk kelajuan: Ia menunjukkan berapa meter profil yang dihasilkan setiap minit (mpm). Kelajuan biasa berkisar antara 15 hingga Lebih 45 mpm, secara langsung dipengaruhi oleh kuasa dan reka bentuk mesin.

Stesen Roller: Bilangan peringkat pembentukan secara langsung membentuk ketepatan produk. Lebih banyak stesen membenarkan lebih lancar, Profil yang lebih kompleks. Mesin asas mempunyai 12-16 stesen; Model lanjutan mempunyai 20 atau lebih.

Diameter aci & Bahan: Aci mesti kuat dan tegar. Mesin berkualiti tinggi menggunakan pepejal, karbon tinggi aci keluli. Ini sering dikeringkan dan tanah untuk ketepatan dan kehidupan yang panjang. Diameter biasa adalah 65mm, 70mm, dan 80mm.

Bahan Roller: Penggelek pembentukan menawarkan rintangan haus yang luar biasa, dicapai dengan menggunakan keluli aloi kelas tinggi (CR12, CR12MOV) dan mengeraskan mereka ke HRC 58-62.

Kuasa Motor Utama: Ini adalah kuasa motor pemacu di kilowatts (kW), yang menentukan tork mesin dan Kapasiti untuk bahan yang lebih tebal. Penarafan biasa berkisar antara 5.5 kW hingga 22 kW atau lebih.

Sistem Kawalan: Sistem kawalan terdiri daripada PLC (mis., Siemens, Mitsubishi) dan skrin HMI.

Kapasiti menumbuk: prestasi unit menumbuk, diukur dengan lubang maksimum seminit dan menumbuknya daya (tonnage).

Kelebihan utama

Mesin pembentukan roll keluli yang didorong kotak gear memberikan kelebihan yang besar melalui fabrikasi manual dan pembingkaian alternatif sistem.

Kecekapan yang sangat tinggi: Satu mesin boleh mengeluarkan beratus -ratus meter rangka setiap jam. Ia mengotomatisasi kerja daripada berpuluh -puluh buruh manual.

Ketepatan dan konsistensi yang unggul: Setiap bahagian yang dihasilkan adalah sama. Ini menghilangkan kesilapan manusia. Ia membawa kepada lebih cepat, lebih mudah, dan lebih tepat di tempat di tapak. Bangunan naik lebih tegas dan lebih tepat.

Kekuatan dan ketahanan yang luar biasa: Sistem pemacu gearbox sangat mantap. Ia direka untuk berat, Penggunaan berterusan dalam persekitaran perindustrian. Ia mempunyai hayat perkhidmatan yang panjang dengan penyelenggaraan yang minimum.

Fleksibiliti yang hebat: Dengan menukar set penggelek ("bentuk roll"), mesin yang sama dapat menghasilkan profil yang berbeza. Pengilang boleh dengan cepat beralih dari membuat kancing ke trek atau jambs. Ini menambah kepelbagaian pengeluaran yang luar biasa.

Pengurangan kos yang ketara: Pelaburan awal diimbangi oleh pulangan yang kuat. Mesin secara mendadak menurunkan Kos buruh, memotong sisa bahan, dan mempercepatkan penyelesaian projek, meningkatkan keuntungan keseluruhan.

Keselamatan yang lebih baik: Automasi mengurangkan keperluan pekerja untuk mengendalikan logam lembaran tajam dengan alat. Ini menurunkan Risiko pemotongan, strain, dan kecederaan bengkel lain.

Senario penggunaan utama

Mesin pembentukan roll keluli yang didorong oleh kotak gear ini penting dalam mana -mana operasi yang melibatkan pembingkaian keluli ringan.

Pembinaan bangunan kediaman: Mesin ini biasanya digunakan untuk menghasilkan komponen untuk dalaman dan Dinding luaran, gelung lantai, dan bumbung bumbung di bangunan kediaman dan pangsapuri.

Pembinaan Komersial: Mesin ini sesuai untuk menghasilkan komponen untuk partisi dalaman, grid siling, dan Dinding tirai luar di bangunan komersial seperti pejabat, hotel, hospital, dan sekolah.

Pembinaan Perindustrian: Untuk membina gudang, kilang, dan lain-lain struktur perindustrian berskala besar di mana lama Rentang dan garis bersih diperlukan.

Tumbuhan pembuatan keluli yang terbentuk sejuk (CFS): Ini adalah pelanggan utama. Syarikat itu mengkhususkan diri dalam Pembuatan panel dinding pasang siap, kekeliruan, dan komponen lain untuk industri pembinaan.

Pembinaan modular dan pasang siap: Ini adalah bidang yang semakin meningkat. Ketepatan komponen buatan mesin sempurna Untuk pembinaan modular di luar tapak, di mana panel dibina di kilang dan dipasang di tempat.

Aliran kerja pengeluaran

Proses dari bahan mentah ke produk siap adalah aliran yang berterusan dan berterusan.

Langkah 1: Pesanan dan pengaturcaraan

Operator memindahkan semua spesifikasi pesanan -termasuk dimensi profil, panjang, kuantiti, dan menumbuk Corak -dari pesanan pembelian terus ke PLC mesin menggunakan skrin HMI.

Langkah 2: Memuatkan Bahan

Setelah forklift memuat gegelung ke decoiler, pengendali memberi makan ujung utama melalui unit meratakan dan ke dalam penggelek pertama yang membentuk.

Langkah 3: Persediaan Mesin (Perubahan Roll - Sekiranya Diperlukan)

Beralih ke profil yang berbeza memerlukan pengendali untuk menukar penggelek yang membentuk pada aci -proses itu mewakili langkah yang paling memakan masa dalam perubahan. Mesin moden bertujuan untuk membuat proses ini secepat mungkin.

Langkah 4: Proses pembentukan dan menumbuk

Operator memulakan mesin. Decoiler memakan jalur keluli. Semasa membentuk, unit menumbuk Pada masa yang sama mencipta lubang pra-diprogramkan.

Langkah 5: Memotong panjang

Profil yang terbentuk dan menumbuk sepenuhnya mencapai sistem pemotongan. Sistem pemotongan terbang bergerak dengan profil, membuat potongan bersih, dan kembali ke kedudukan permulaannya. Proses ini berterusan.

Langkah 6: Output dan Stacking

Potongan siap disampaikan, disusun, dibundel, dan dilabelkan, menjadikannya bersedia untuk penghantaran.

Langkah 7: Kawalan Kualiti

Untuk menjamin kualiti yang konsisten, pekerja melakukan pemeriksaan berkala mengenai dimensi, bentuk, dan penempatan lubang terhadap spesifikasi. Ini memastikan penentukuran mesin yang berterusan dan pematuhan standard.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Teg Panas: Mesin Pembentukan Roll Roll Box Gear Box yang Didorong Kotak
Hantar Pertanyaan
Maklumat Hubungan
Hantar pertanyaan kepada Parfu untuk mendapatkan maklumat harga dan projek untuk mesin pembentukan roll, mesin panel sandwic, roll membentuk aksesori mesin. Kami menjamin tindak balas dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.Dasar Privasi
TolakTerima