Produk

Produk

Mesin Kawalan Keluli Cahaya Dua-dalam-Satu Mesin
  • Mesin Kawalan Keluli Cahaya Dua-dalam-Satu MesinMesin Kawalan Keluli Cahaya Dua-dalam-Satu Mesin
  • Mesin Kawalan Keluli Cahaya Dua-dalam-Satu MesinMesin Kawalan Keluli Cahaya Dua-dalam-Satu Mesin
  • Mesin Kawalan Keluli Cahaya Dua-dalam-Satu MesinMesin Kawalan Keluli Cahaya Dua-dalam-Satu Mesin
  • Mesin Kawalan Keluli Cahaya Dua-dalam-Satu MesinMesin Kawalan Keluli Cahaya Dua-dalam-Satu Mesin

Mesin Kawalan Keluli Cahaya Dua-dalam-Satu Mesin

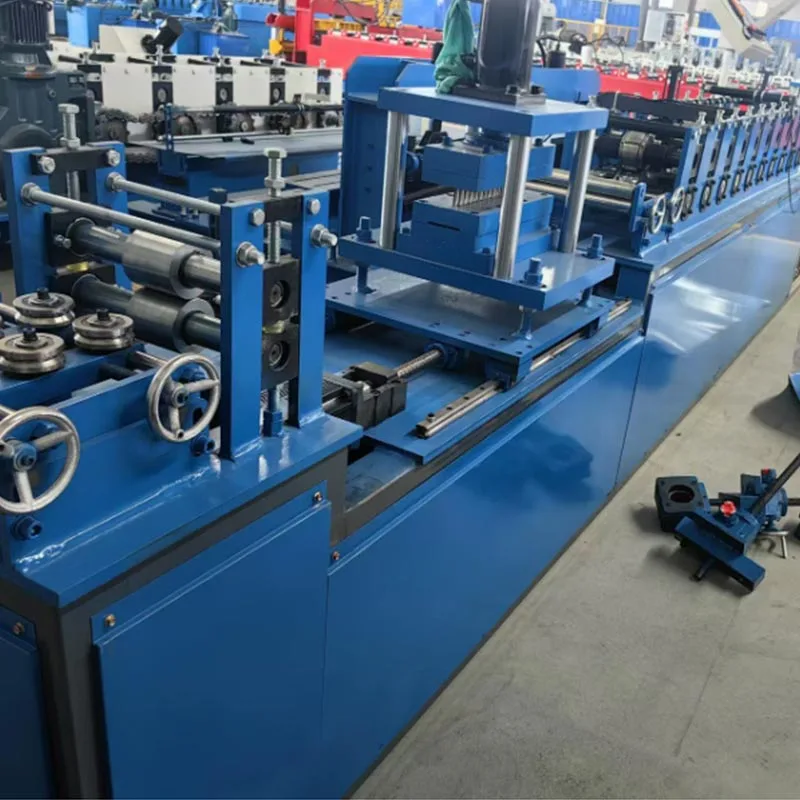
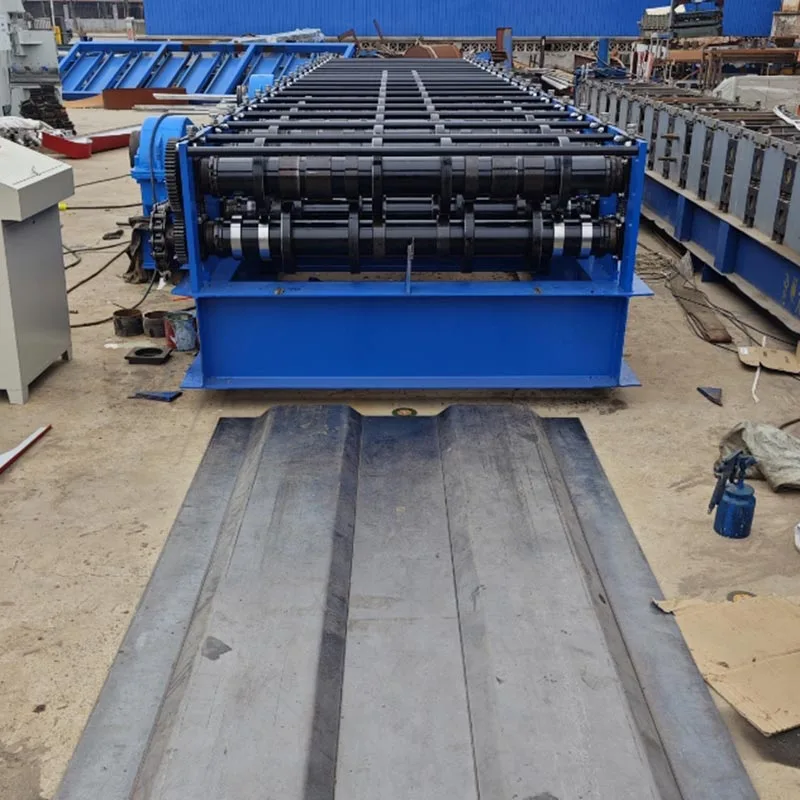
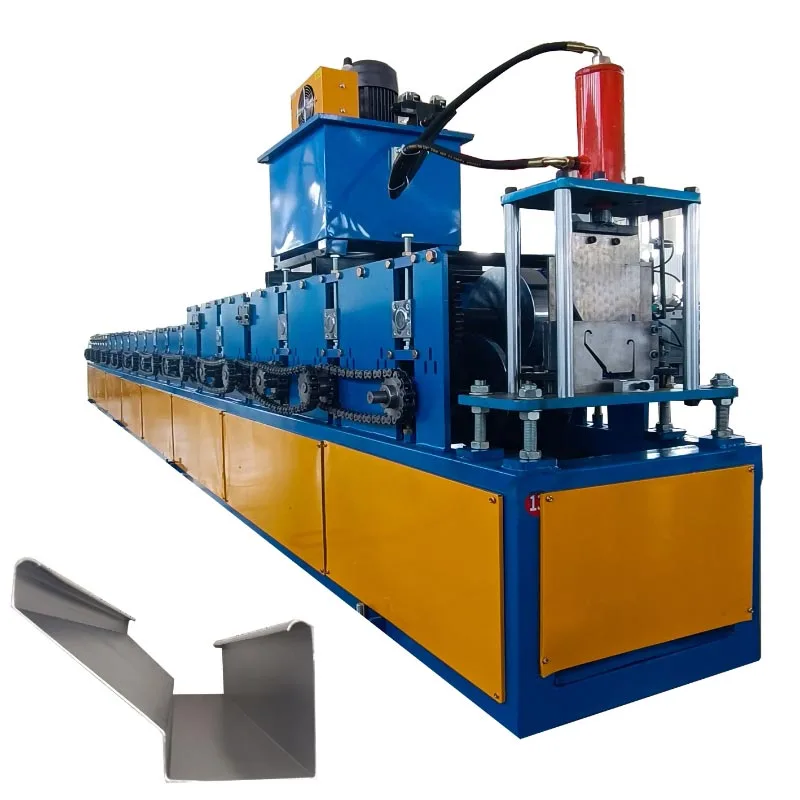
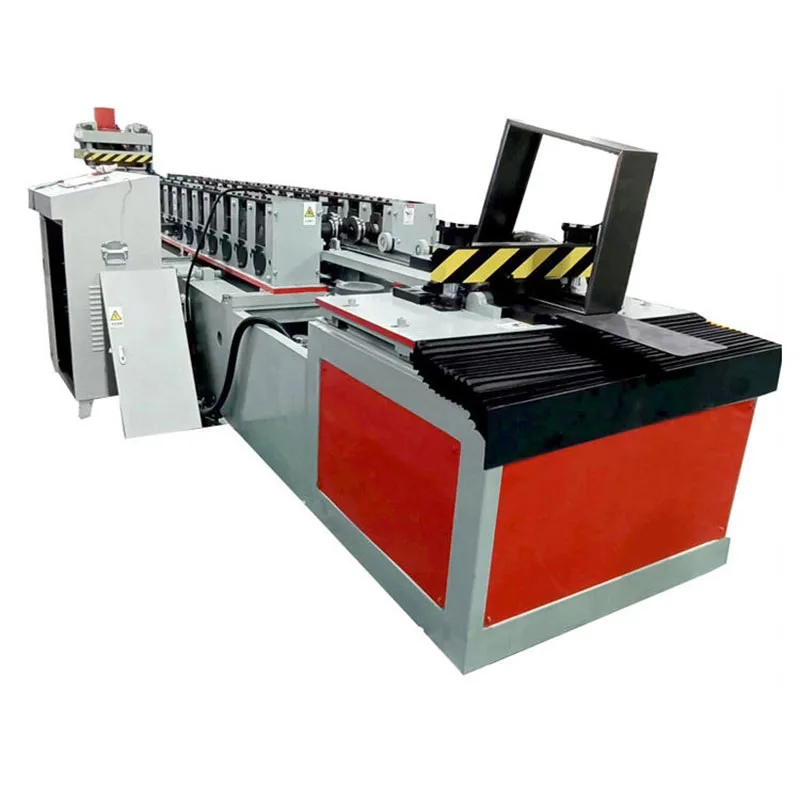
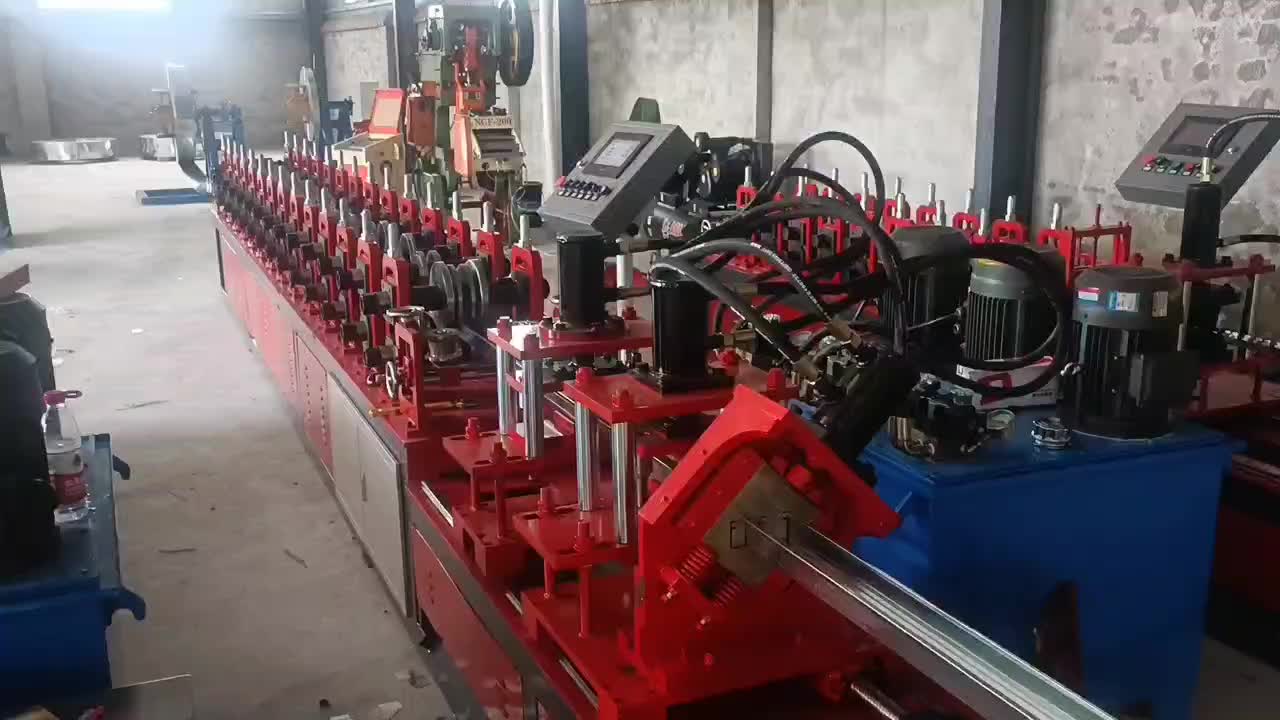
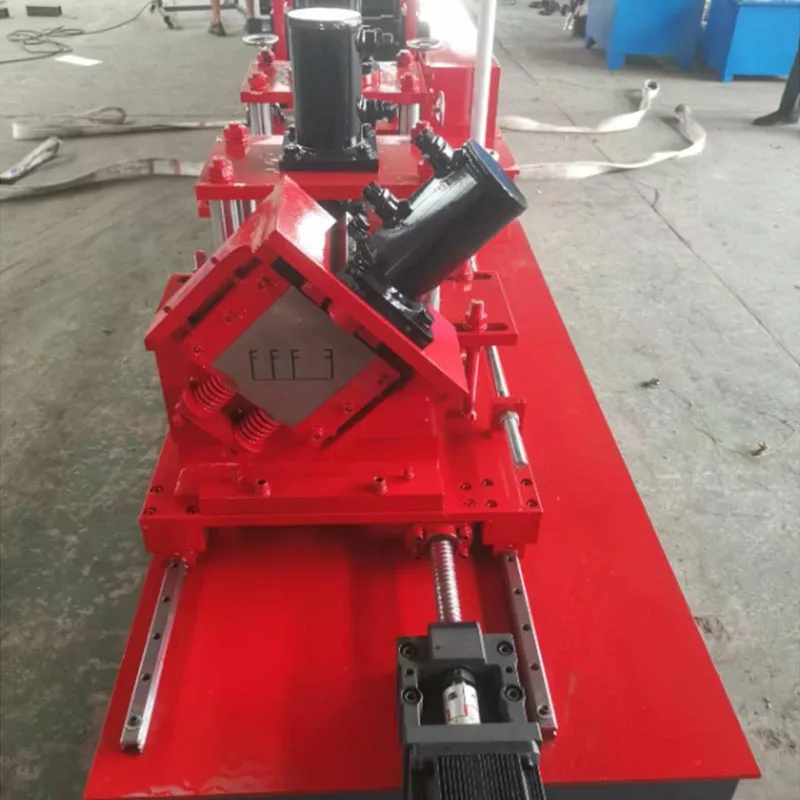
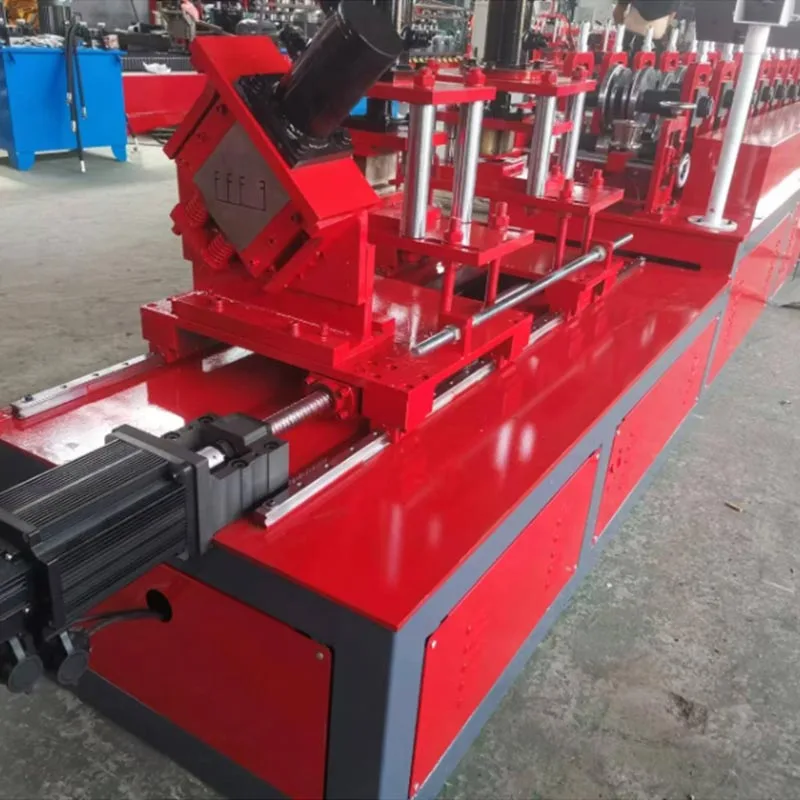
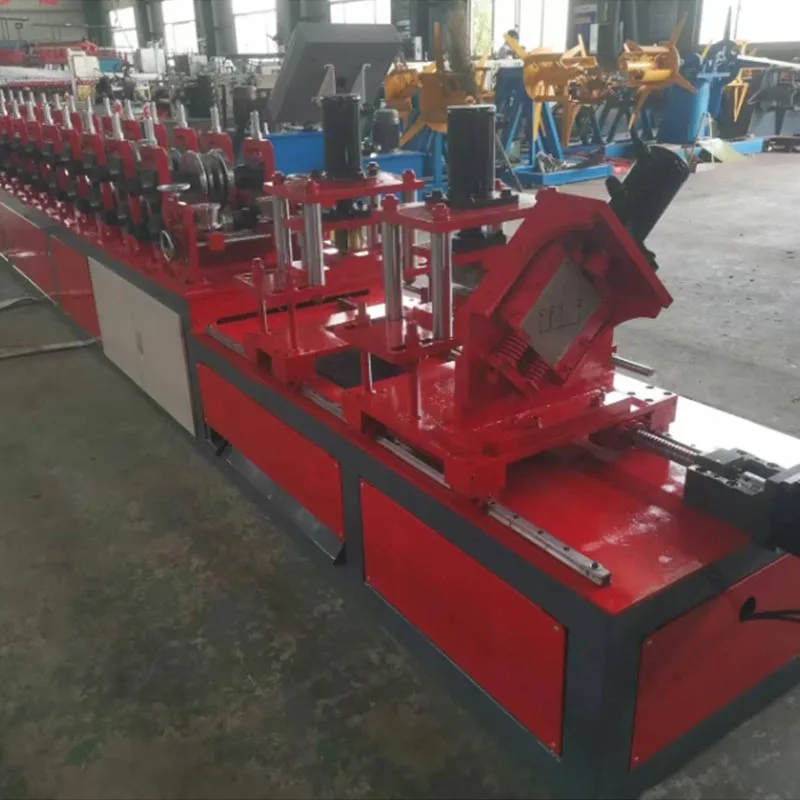
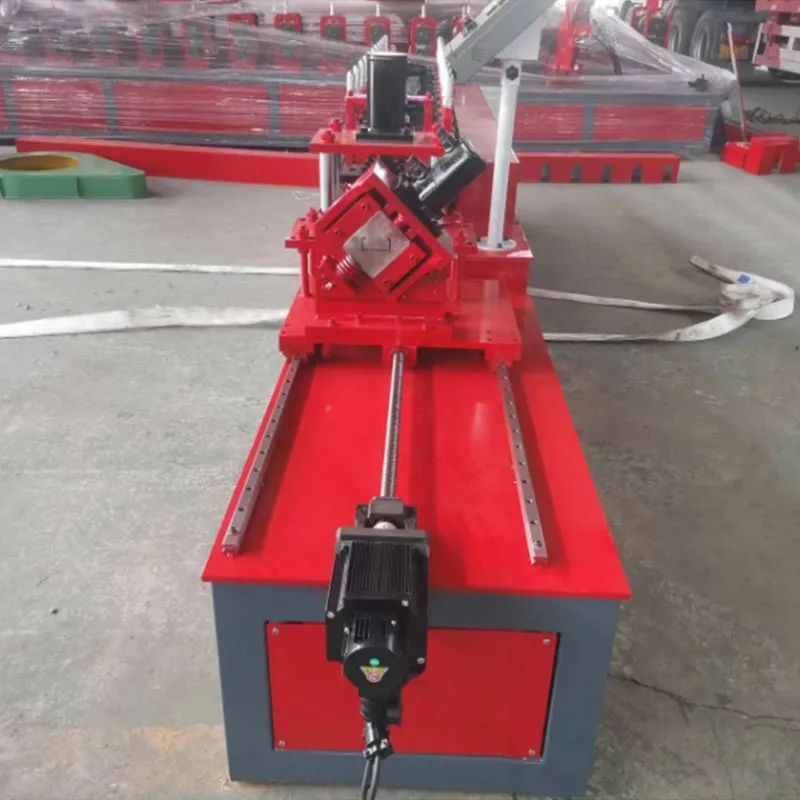
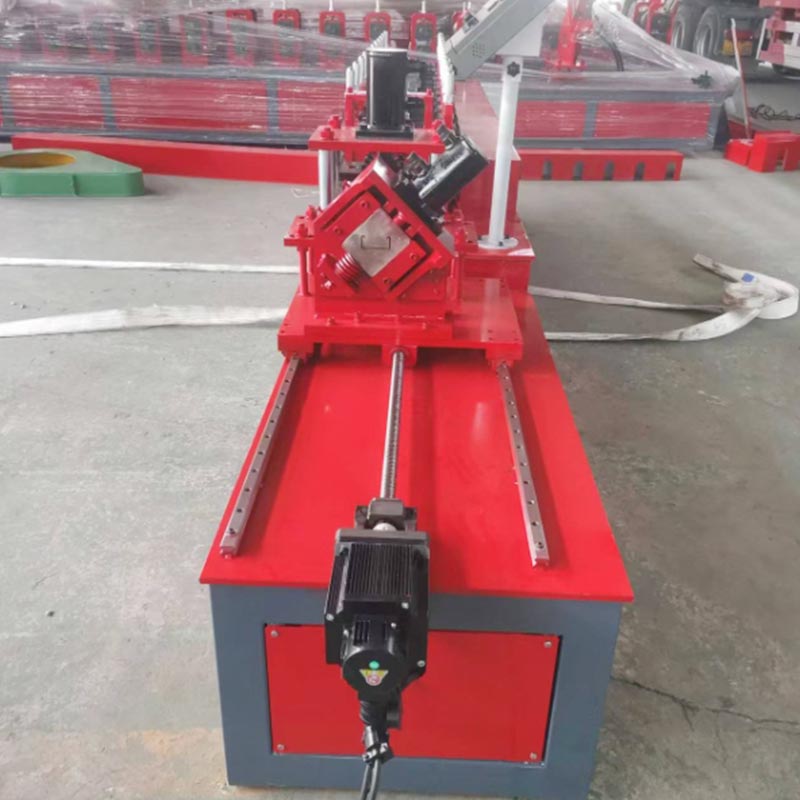
Mesin Light Steel Keel Mesin Dua-dalam-Satu yang Dihasilkan oleh Parfu International Trading Co., Ltd. adalah peralatan perindustrian yang maju. Ia direka untuk industri pembinaan. Mesin ini menghasilkan dua komponen rangka penting. Ini adalah kancing menegak dan trek (juga dipanggil pelari atas dan bawah atau langit dan bumi).

Secara tradisinya, profil ini memerlukan dua mesin berasingan. Sistem dua-dalam-satu baru ini menggabungkan kedua-dua fungsi. Ia adalah penyelesaian yang sangat cekap dan menjimatkan ruang. Mesin Light Keel Machine Dua-dalam-Satu membentuk komponen ini dari bergelung Jalur keluli galvanized. Ia berfungsi dengan ketepatan dan kelajuan yang tinggi.

Mesin ini sangat penting untuk pembinaan drywall moden dan pembinaan bingkai keluli ringan. Ia membantu Buat kerangka untuk dinding dan siling. Reka bentuk bersepadu mewakili langkah penting dalam bangunan pembuatan bahan.

Penerangan terperinci

Mesin keluli ringan dua mesin dalam satu adalah sistem pembentukan roll lengkap. Ia bukan mesin yang mudah. Prosesnya Bermula di Uncoiler (pendirian Pay-Off). Tugasnya adalah untuk memegang gegelung bahan mentah dan memakannya dengan lancar ke dalam barisan pengeluaran.

A. Ini adalah titik permulaan. 

Ia memegang gegelung besar bahan mentah. Bahan biasanya adalah jalur keluli tergalvani. Yang tidak bersuara memberi makan Jalur ke dalam mesin dengan lancar dan konsisten. Ia sering mempunyai mekanisme brek. Ini menghalang gegelung dari Membongkar terlalu cepat.

B. Panduan dan peranti meratakan

Unit ini membetulkan lengkung dan menghilangkan kelainan dari jalur keluli. Ia meratakan bahan sebelum membentuk proses. Ini penting untuk membuat produk lurus dan tepat.

C. Decoiler yang didorong oleh servo (pilihan tetapi biasa)

Ini adalah sistem pemakanan yang canggih. Ia menggunakan motor servo untuk kawalan ketepatan tinggi. Ia menarik bahan ke hadapan dengan panjang yang tepat. Ini penting untuk proses pemotongan-ke-panjang. Ia memastikan setiap stud dan sekeping trek adalah panjang yang ditentukan sama.

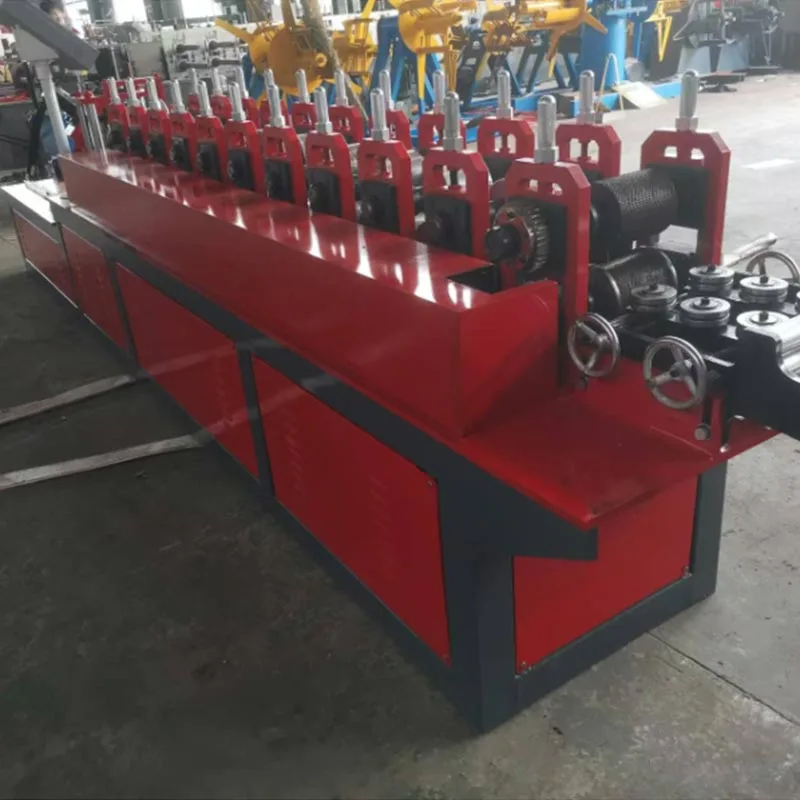
D. stesen pembentukan roll utama

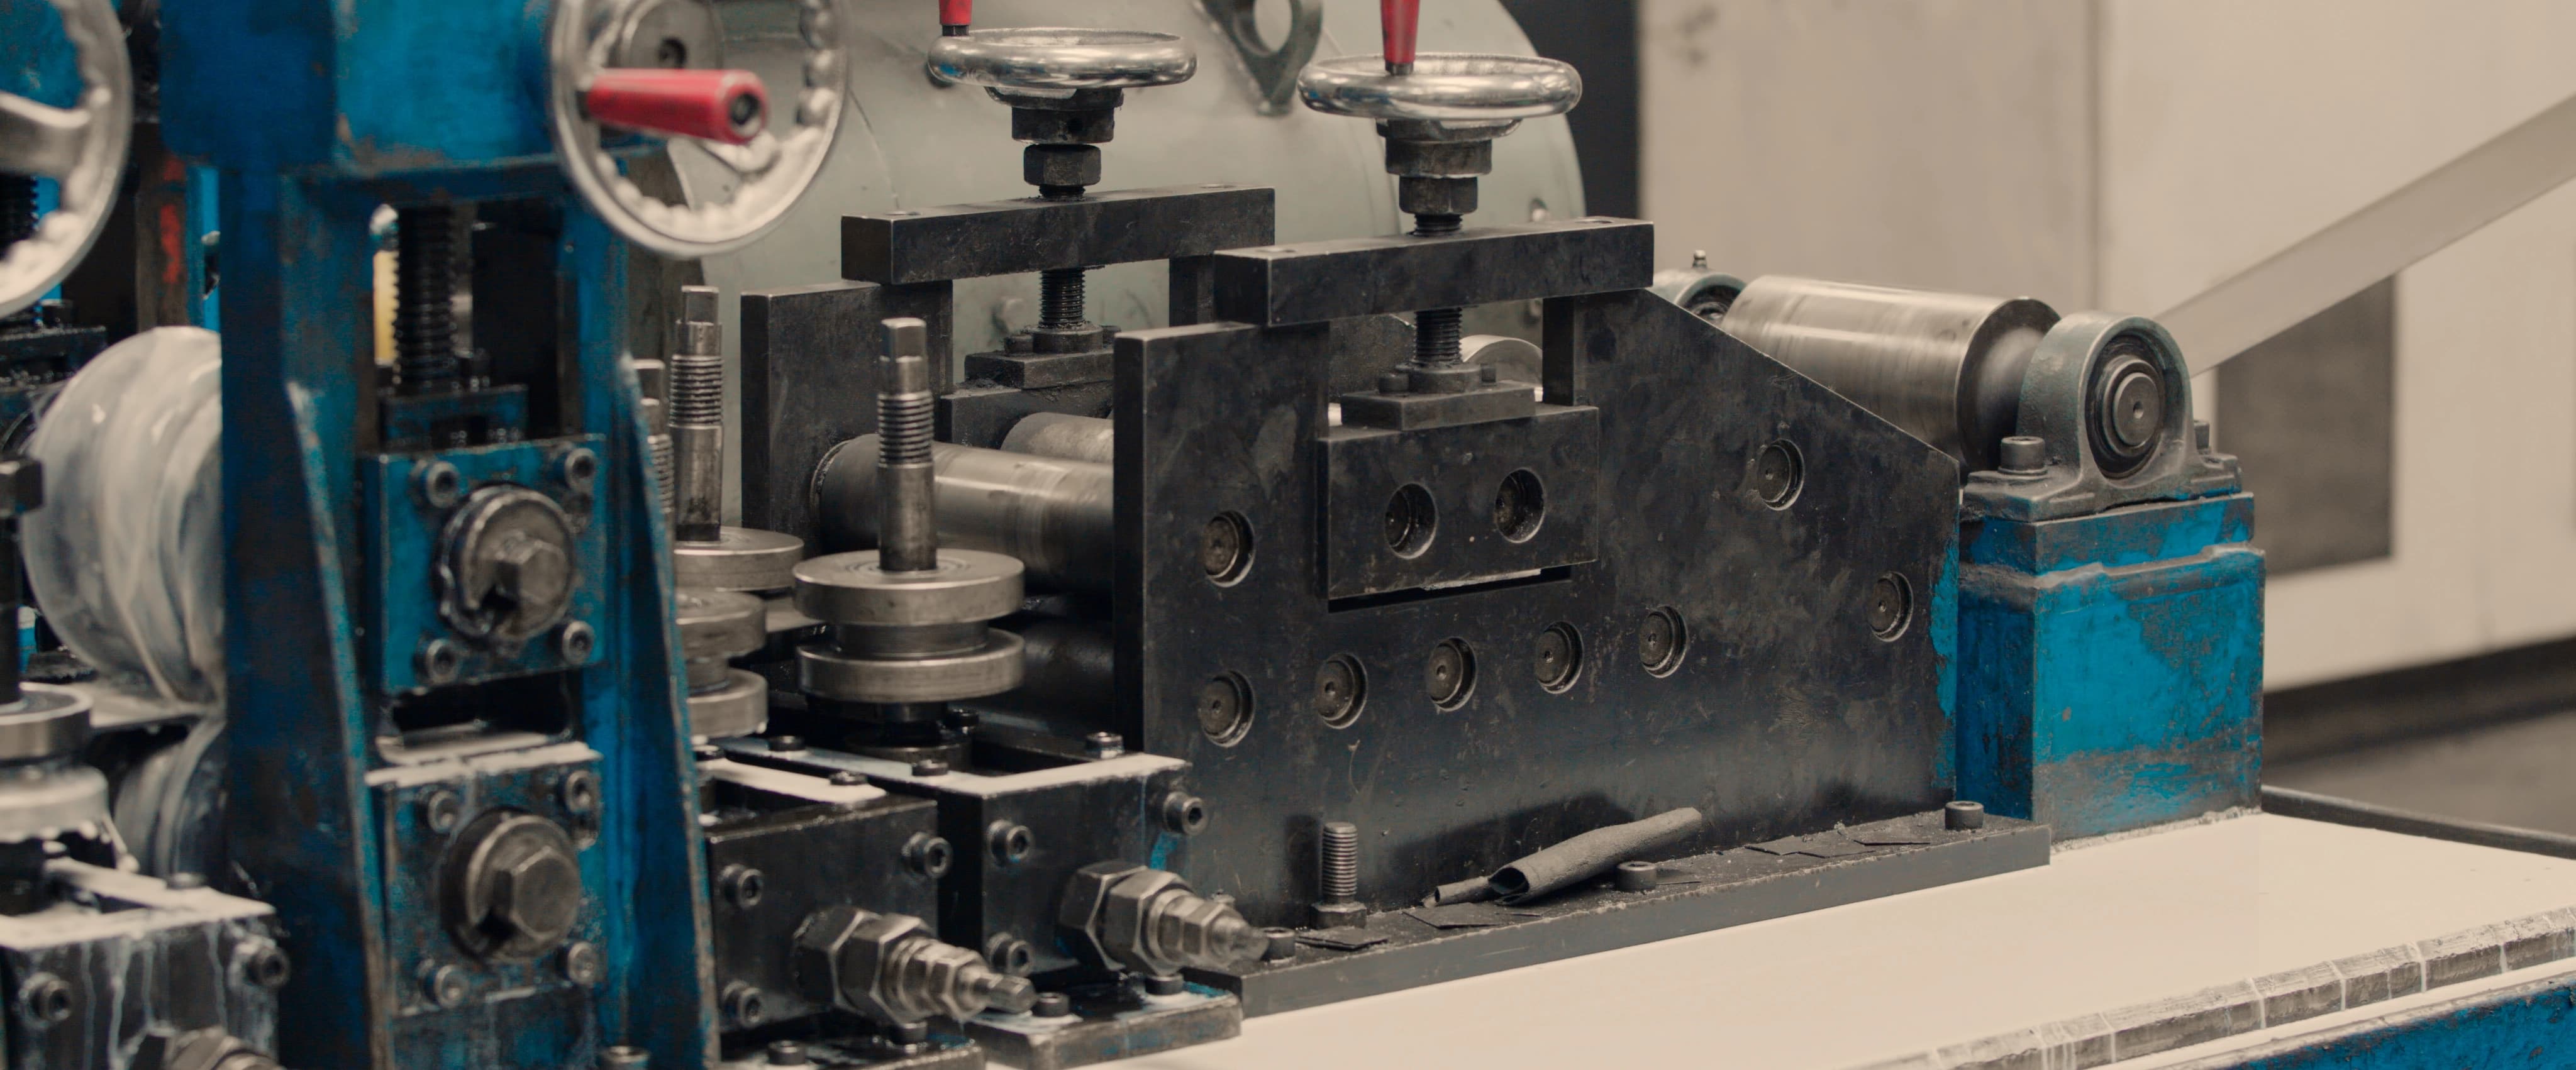
Ini adalah jantung mesin. Ia terdiri daripada satu siri kilang rolling. Setiap pendirian mempunyai satu set keras Penggelek keluli (mati). Bentuk penggelek ini khusus.

Jalur melewati setiap pendirian berturut -turut. Pada setiap langkah, penggelek secara beransur -ansur membengkokkan keluli. Mereka membentuknya ke profil akhir. Untuk mesin dua-dalam-satu, stesen ini direka untuk membentuk kedua-dua stud dan profil trek.

E. Mekanisme penukaran profil

Ini adalah ciri teras yang menjadikannya "dua-dalam-satu." Ia bukan dua mesin yang digerakkan bersama. Ia adalah satu pintar sistem. Penukaran boleh dilakukan dengan dua cara utama:

Perubahan roller manual: Pengendali secara fizikal mengubah beberapa penggelek di stesen pembentukan. Kaedah ini kos efektif. Ia sesuai untuk kilang -kilang yang tidak perlu menukar profil dengan kerap.

Switching Automatik/Servo: Ini adalah sistem yang lebih maju. Mesin menggunakan motor servo untuk mengalihkan penggelek tertentu di dan keluar dari kedudukan. Perubahan dilakukan melalui panel kawalan. Ia pantas dan memerlukan buruh manual yang minimum. Ini sangat mengurangkan downtime antara pengeluaran pengeluaran.

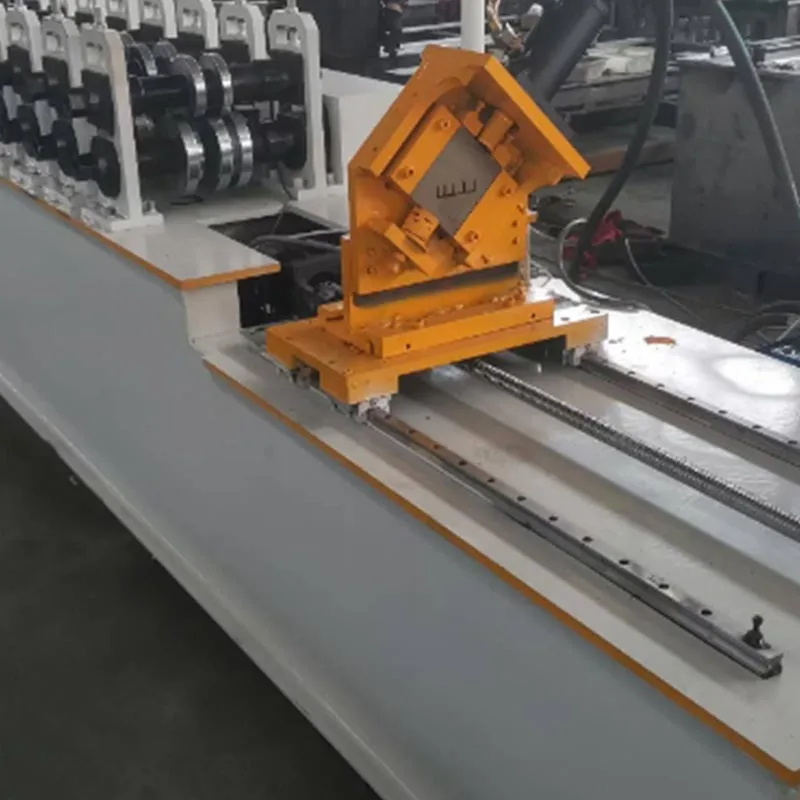
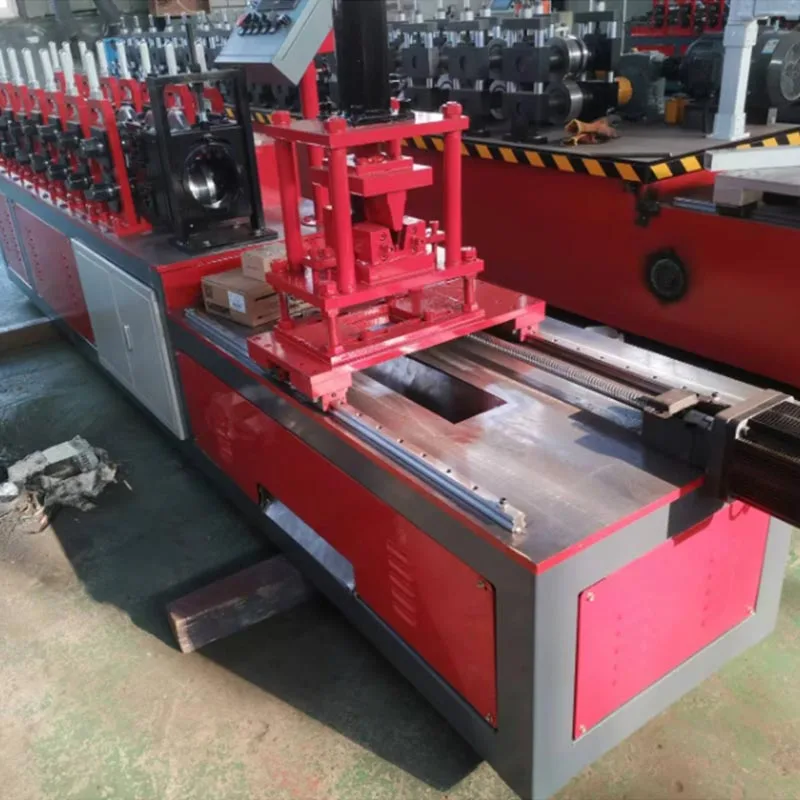
F. Menumbuk dan Unit Notching

Kancing sering memerlukan lubang untuk paip dan pendawaian elektrik. Trek mungkin memerlukan takik untuk menyertai atau tetulang. Unit ini dilengkapi dengan pukulan hidraulik atau pneumatik. Ia mewujudkan lubang -lubang dan takik ini dengan ketepatan yang tinggi. Corak menumbuk boleh diprogramkan.

G. Sistem pemotongan

Selepas profil terbentuk sepenuhnya, ia dipotong panjang. Ini biasanya dilakukan oleh terbang hidraulik berkelajuan tinggi Cut-Off Saw. Pemotong bergerak dengan bahan. Ia membuat potongan yang bersih dan bebas. Kemudian ia kembali ke permulaannya kedudukan untuk sekeping seterusnya. Panjang potong ditetapkan dalam sistem kawalan.

H. jadual output dan stacker

Kancing atau trek siap disampaikan dari mesin. Jadual output menerima mereka. Selalunya, automatik Stacker mengira kepingan. Ia menggabungkan mereka ke dalam susunan yang kemas untuk pengendalian dan penghantaran mudah. Ini mengautomasikan final langkah proses.

Parameter standard

Parameter mesin ringan keluli ringan ini boleh berubah mengikut pengeluar dan model. Berikut adalah tipikal Spesifikasi:

Parameter Julat spesifikasi Nota
Ketebalan bahan 0.4 mm - 1.2 mm Biasanya 0.5mm, 0.6mm, 0.8mm untuk kebanyakan aplikasi.
Lebar bahan 100 mm - 200 mm Ini merujuk kepada lebar gegelung keluli.
Dimensi produk siap
- Kedalaman stud 50 mm - 150 mm Saiz umum: 50mm, 75mm, 100mm, 150mm.
- Lebar jejak Memadankan kedalaman stud Trek ini direka untuk menyesuaikan stud dengan sempurna.
Kelajuan pengeluaran 15 - 45 meter seminit Kelajuan bergantung kepada kerumitan profil dan model mesin.
Stesen membentuk roll 18 - 25 stesen Lebih banyak stesen membolehkan pembentukan yang lebih lancar, lebih tepat.
Kuasa motor utama 10 hp - 25 hp Kuasa Stesen Pembentukan Roll.
Sistem kawalan PLC dengan skrin sentuh Jenama seperti Siemens, Mitsubishi, atau Allen-Bradley adalah perkara biasa.
Ketepatan pemotongan ± 0.5 mm Ketepatan yang sangat tinggi untuk panjang bahagian yang konsisten.

Kelebihan utama

Ia menggabungkan dua fungsi tetapi memerlukan kurang ruang daripada dua mesin berasingan. Ini bermaksud jejak yang lebih kecil dan Kos yang jauh lebih rendah untuk ruang lantai, pemasangan, dan pemeliharaan.

Ia adalah satu mesin dan bukannya dua. Ini menjimatkan ruang lantai kilang yang penting.

Pelaburan awal lebih rendah daripada membeli dua mesin berasingan.

Ia mengurangkan kos untuk elektrik dan penyelenggaraan.

Fleksibiliti yang tinggi dan perubahan pantas:

Pengeluar boleh dengan mudah bertukar antara membuat kancing dan trek.

Ini membolehkan mereka bertindak balas dengan cepat terhadap tuntutan pasaran.

Penukaran automatik memastikan perubahan lancar dan cepat. Ini menyimpan downtime untuk minimum mutlak.

Kualiti pengeluaran yang unggul:

Reka bentuk bersepadu memastikan stud dan profil trek dipadankan dengan sempurna. Ini menghasilkan lebih baik, Bingkai bangunan yang lebih kuat. Proses pembentukan roll mewujudkan produk yang konsisten dan berkualiti tinggi.

Penjimatan buruh dan kemudahan penggunaan:

Satu mesin hanya memerlukan satu atau dua pengendali. Proses automatik mengurangkan keperluan untuk buruh yang berkemahiran tinggi. Sistem kawalan PLC menjadikan operasi mudah dan intuitif.

Peningkatan produktiviti keseluruhan:

Seluruh proses, dari gegelung hingga palet selesai, adalah perjalanan yang berterusan dan sangat dioptimumkan. Ini bersepadu Pendekatan memberikan rangsangan yang signifikan dalam produktiviti keseluruhan.

Kelajuan tinggi dan downtime minimum membawa kepada output yang lebih besar setiap peralihan.

Ini meningkatkan keupayaan dan keuntungan pengeluar.

Senario aplikasi

Mesin Light Keel Light Keel ini khusus dalam pembuatan komponen teras untuk pelbagai sistem pembinaan.

Dinding partisi dalaman:

Ia menghasilkan kancing dan trek untuk dinding bukan beban di dalam bangunan. Ini digunakan di pejabat, hotel, hospital, dan pangsapuri kediaman.

Siling yang digantung:

Fleksibiliti mesin meluas untuk membuat pelari utama dan sudut dinding untuk grid siling yang digantung sistem.

Bingkai keluli tolok cahaya (LGSF):

Dalam pembinaan moden, seluruh bangunan dibuat dengan bingkai keluli yang terbentuk sejuk. Mesin ini khusus untuk menghasilkan bingkai dinding yang diperlukan untuk struktur ini.

Pengeluar bahan:

Pengguna utama adalah kilang -kilang yang mengkhususkan diri dalam menghasilkan profil keel keluli ringan untuk pasaran pembinaan. Mereka membekalkan bahan -bahan ini kepada syarikat pembinaan dan pengedar.

Aliran kerja pengeluaran

Operasi mesin dua-dalam-satu mesin mengikuti urutan yang jelas dan logik.

Langkah 1: Penyediaan dan Persediaan

Letakkan gegelung keluli tergalvani ke uncoiler. Pengendali mesti mengunci dengan selamat ke kedudukannya. The Akhirnya jalur diberi makan secara manual melalui panduan dan ke stesen pembentukan pertama. Di panel kawalan, Operator memilih profil yang dikehendaki (stud atau trek). Pengendali menetapkan panjang yang diperlukan, kuantiti, dan Menumbuk butiran untuk mengkonfigurasi kerja.

Langkah 2: Proses pembentukan gulungan

Motor utama bermula. Penggelek di setiap stesen mula berpaling. Jalur keluli ditarik melalui mesin. Ia melalui setiap stesen pembentukan. Bentuknya secara beransur-ansur membongkok ke dalam berbentuk C akhir (stud) atau berbentuk U (trek) profil. Jika mesin mempunyai penukar automatik, penggelek yang relevan menyesuaikan diri untuk profil yang dipilih.

Langkah 3: Punching dan Notching

Apabila profil yang terbentuk bergerak ke hadapan, ia berlalu di bawah unit menumbuk. Pukulan hidraulik turun. Mereka mencipta Lubang -lubang yang tepat di web kancing atau takik di trek. Ini berlaku dalam gerakan berterusan.

Langkah 4: Memotong panjang

Profil yang terbentuk sepenuhnya dan ditumbuk terus ke kawasan pemotongan. Sensor mengesan bahagian depan profil. The Servo decoiler memastikan panjang yang betul telah diberi makan. Pemotongan terbang melihat pengapit ke profil. Ia bergerak dengan itu. Bilah gergaji membuat potong persegi yang bersih. Setelah potongan selesai, gergaji secara automatik menarik balik dan kembali ke kedudukan rumah yang tepat.

Langkah 5: Output dan Stacking

Stud atau trek selesai disampaikan ke jadual output. Kaunter automatik menjejaki pengeluaran, dan sekali a Kuantiti preset dicapai, mekanisme penyusunan membentuk mereka ke dalam bundle yang kemas. Bundle ini kemudian siap untuk strapping dan penyingkiran.

Langkah 6: Perubahan dan ulangi

Produk menukar adalah mudah: Operator memilih profil baru pada HMI. Mesin sama ada menyesuaikan diri atau berjalan pengendali melalui perubahan. Pengeluaran kemudian berulang untuk kumpulan baru.

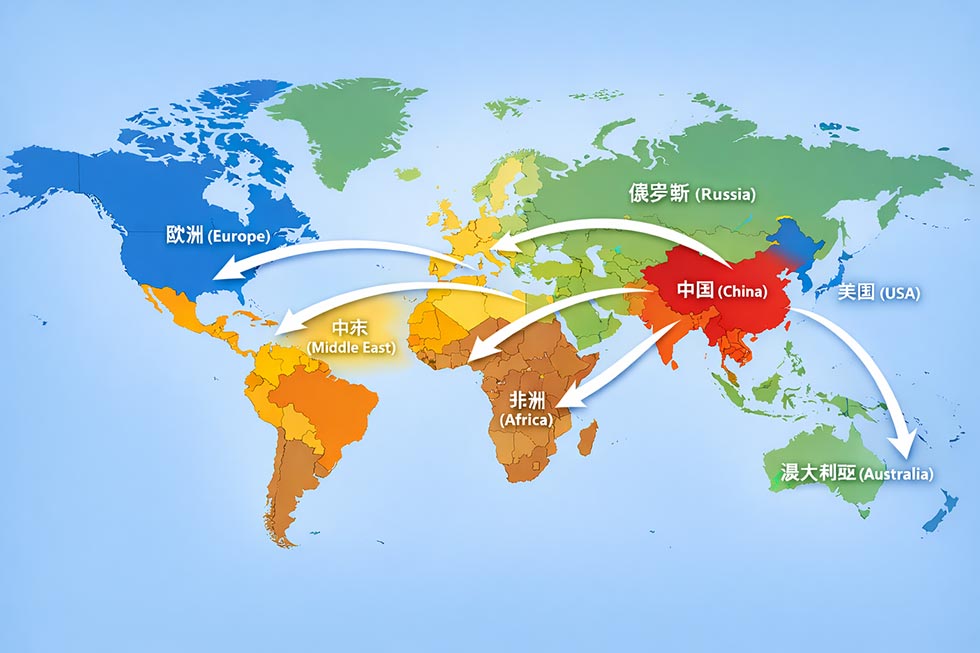
Lebih daripada mesin, mesin light keel mesin dua mesin adalah peningkatan strategik: fleksibiliti yang tiada tandingannya, signifikan pengurangan kos, dan dijamin berkualiti tinggi. Dengan mengautomasikan stud dan pengeluaran trek, ia membolehkan pengeluar bertemu Permintaan global menguntungkan, menjadikannya teknologi muktamad untuk pembuatan bingkai keluli ringan yang cekap.

Light Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one Machine

Teg Panas: Mesin Kawalan Keluli Cahaya Dua-dalam-Satu Mesin
Hantar Pertanyaan
Maklumat Hubungan
Hantar pertanyaan kepada Parfu untuk mendapatkan maklumat harga dan projek untuk mesin pembentukan roll, mesin panel sandwic, roll membentuk aksesori mesin. Kami menjamin tindak balas dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.Dasar Privasi
TolakTerima